ベアリング温度が高い場合に考えられる原因は?
軸受温度が普段より高いとき、潤滑の過不足・取付け・荷重など、どこから確認するべきか。温度の比較方法と、異常発熱を発見した際の安全な確認手順を整理します。
- 始動後の温度変化と、正常・異常の見分け方
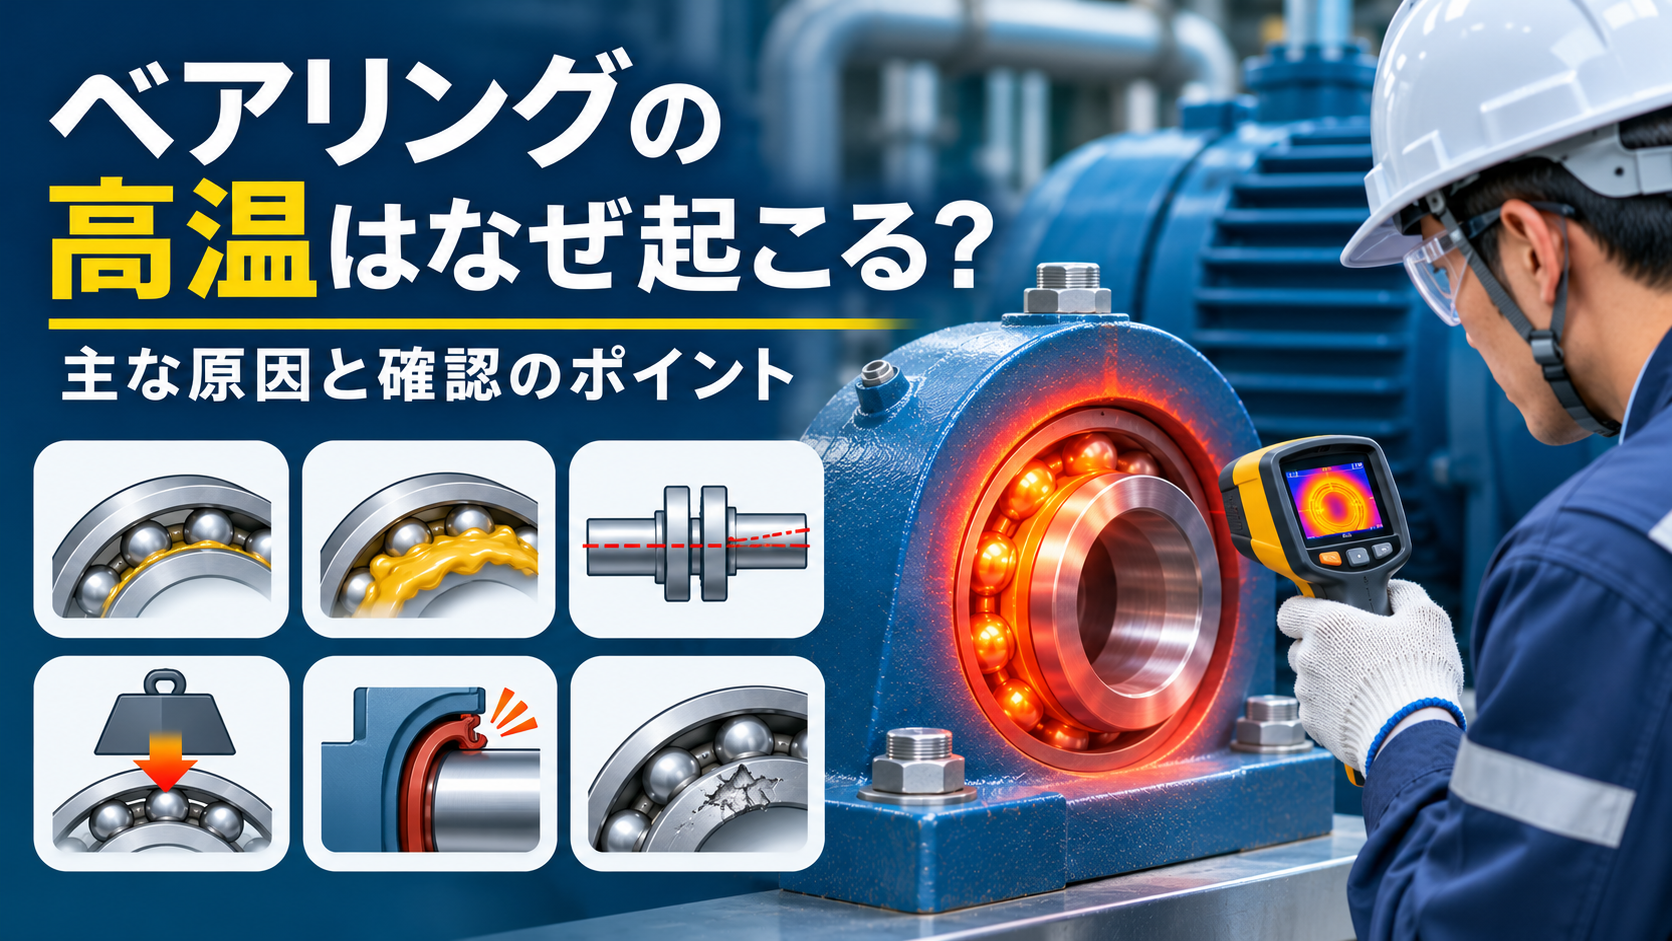
- 潤滑不足・過多、取付不良など9つの原因候補
- 発熱した状況から確認対象を絞るポイント
- 異常発熱を見つけた際の安全な確認手順
1. 結論
ベアリング(転がり軸受)の温度が高いとき、原因は1つとは限りません。通常時の温度、運転条件、上昇の傾向と比べて、確認する対象を絞ることが大切です。
潤滑剤の量や種類、取付け状態、荷重、密封装置、軸受の損傷など、複数の要因が考えられます。温度だけで故障原因を決めつけず、複数のデータから判断してください。また、温度の上昇と軸受の故障は、同じ意味ではありません。
同じ設備・位置・条件で測った温度と比較。
潤滑・取付け・荷重など複数の候補を確認。
危険な発熱が疑われる場合は継続運転を前提にしない。
2. ベアリング温度はどの程度なら正常なのか
「何℃以下なら正常」という一律の数値は示せません。軸受の種類、潤滑剤、運転条件によって適切な温度は異なります。見方の基本は次のとおりです。
起動後の温度変化
NTNの資料によると、軸受の温度は運転開始後に上がり、しばらくするとやや低い温度で定常状態になります。通常は室温より10〜40℃程度高いとされますが、これは一般的な記述であり、正常・異常を判断する基準値ではありません。
定常になるまでの時間は、軸受の大きさ、形式、回転速度、潤滑方法、放熱条件で異なり、20分程度から数時間かかる場合があります。JTEKTの資料では、異常がなければ1〜2時間後に定常になるとされています。
起動後の温度上昇そのものは、直ちに異常を意味しません。
設備により時間は異なります。測定位置・運転条件をそろえて比較します。
定常に至らず異常に上昇する場合は、社内の安全手順に従い停止を含む対応が必要です。
測定位置の違い
JTEKTの資料では、軸受温度は一般にハウジングの温度で推定できますが、油穴などを利用して外輪の温度を直接測るのが最も確実とされています。ハウジング表面の温度は、軸受の実際の温度より低く出るのが一般的です。測定位置が違えば、その値をそのまま比べることはできません。
比べる対象
周囲温度、運転負荷、回転速度で温度は変わります。判断の基本は、過去の同じ設備・同じ位置・同じ条件の測定値との比較です。
参考温度は設備の「停止判定値」ではありません。適用される軸受・潤滑剤・運転条件を確認し、メーカー資料と社内基準を優先してください。
3. ベアリング温度が高くなる主な原因
メーカー資料に挙げられている主な原因は次のとおりです。いずれも原因の候補であり、確認して初めて絞り込めます。
| 原因の候補 | 起こりうること | 確認するポイント |
|---|---|---|
| 潤滑剤の不足 | 油膜が不十分になり、金属同士が接触して摩擦熱が増える。 | 潤滑剤の量・劣化・補給履歴。 |
| 潤滑剤の過多 | 入れすぎにより、攪拌(かくはん)による発熱が増える。 | 直近の給脂量と、給脂後の温度変化。 |
| 潤滑剤の種類・粘度の不適合 | 温度・回転速度に合わないグリースや油を使用している。 | 銘柄、グレード、使用温度条件。 |
| 軸受の取付け不良 | ミスアライメントや取付け誤差で摩擦が増える。 | 直近の整備・交換履歴、取付け状態。 |
| 内部すきまの過小・過大な予圧 | すきまが小さすぎると、発熱によりさらにすきまが減る場合がある。 | 内部すきま、予圧、はめあい。 |
| 異常荷重・過負荷 | 運転条件や周辺機器からの力で軸受負荷が増す。 | 負荷変更、配管、カップリング等。 |
| 密封装置の摩擦過大 | シール接触が強い、または取付け不良で摩擦が増える。 | シールの状態、接触・取付け。 |
| はめあい面のクリープ | はめあい部で相対的な滑りが起き、発熱につながる。 | 軸・ハウジングとはめあい部の状態。 |
| 軸受の損傷 | 焼付きでは急激に発熱し、転動体等の変色・軟化・溶着が起こることがある。 | 振動・異音・故障履歴、必要時の損傷調査。 |
4. 温度上昇の状況から原因候補を絞る
次の対応は、原因を断定するものではなく、確認対象を絞る手がかりです。
| 温度上昇が起きた状況 | 優先して確認したい候補・状況 |
|---|---|
| 起動直後から高い | 取付け不良、すきま過小、密封装置の摩擦、潤滑剤の過多。JTEKTは取付け直後の過大トルクの原因にもこれらを挙げている。 |
| 運転中に徐々に上がる | 潤滑剤の劣化・不足、異物や水分の混入、荷重の増加、損傷の進行。 |
| 整備・軸受交換の直後 | 取付け状態、はめあい、潤滑剤の量と種類、密封装置。 |
| 給脂直後に変化した | 給脂量が適量だったか、グリースの種類が合っていたか。Q012:グリス補給の頻度も参照。 |
| 振動や異音も増えている | 軸受損傷や取付け不良を含む複数の要因。Q011:ベアリング故障の前兆も参照。 |
| 負荷や回転速度の変更後 | 荷重の増加や、回転速度が許容を超えていないか。 |
同じ温度でも、いつ・どの条件で上がったのかを記録すると、原因候補を整理しやすくなります。
5. 異常発熱を発見した際の確認手順
安全確保を最優先にして、設備の安全手順に従います。運転中の回転部に近づく、触れる、といった行為は行わないでください。温度は、設置された温度計や、離れて測れる計器を使います。
危険が疑われる場合は運転継続を前提とせず、安全手順に従って対応する。
測定位置・方法、発生時刻、負荷、回転数、周囲温度を記録する。
同じ設備・位置・条件での過去データとの差、上昇の速さを確認する。
負荷、回転速度、処理流体の温度に変化がないか確認する。
給脂・軸受交換の履歴や、直近の整備内容を確認する。
振動、異音、漏れ、潤滑油の状態を確認する。
社内基準に基づき停止・点検・メーカー相談を判断する。
6. 温度上昇を防ぐための保全管理
再発防止と早期発見に向けて、次の項目を記録・管理します。
測定の始め方はQ002「予兆保全は何から始めるのが現実的?」を参照してください。軸受の交換周期の考え方は、Q010「ベアリングの交換周期はマニュアル通りにしてる?」で扱っています。
7. 現場で注意したい判断ミス
8. 他の保全経験者に確認したいポイント
他社の運用は公開情報では確認しにくく、本記事では事例の紹介や推測は行いません。経験者に聞いてみたい質問は、次のようなものです。
- 異常発熱を見つけたとき、どの順に何を確認しているか。
- 停止判断の社内基準を、どのような根拠で決めているか。
- 原因が特定できないとき、どう対応しているか。
- メーカーに相談する際、どんな資料を準備しているか。
- 温度の監視を、どのように運用しているか。
9. 注意事項とまとめ
- 本記事は一般的な整理であり、個別の設備の診断や停止判断を行うものではありません。
- 温度の許容範囲は、軸受の種類、潤滑剤、設備、運転条件で異なります。メーカー資料と社内基準で確認してください。
- 運転中の回転部への接触は、行わないでください。
- 安全に関わる判断は、社内基準、メーカー、専門家への確認を前提としてください。
軸受温度が高いときは、通常時の値と運転条件、上昇の傾向と比べ、潤滑、取付け、荷重、密封などの候補を順に確認します。温度だけで原因を断定せず、危険が疑われる場合は安全を優先してください。
判断に迷うときは、類似設備の経験者に確認するのも有効です。Plant Oneでは、回転機の保全経験者に、異常発熱の切り分けを相談することもできます。
「給脂をしても温度が下がらない」「整備後に軸受温度が高くなった」「停止判断の根拠を整理したい」。Plant Oneでは、こうした回転機保全の実務上の疑問を経験者に相談できます。
相談について詳しく見る出典・参考資料
- NTN「機械の運転状態での点検」
NTN公式資料 - ジェイテクト(Koyo)「ベアリングの基礎知識 試運転検査」
ジェイテクト公式資料 - 日本精工(NSK)「ベアリングのABC 11. 異常・損傷と対策」
NSK公式資料
※本記事は転がり軸受の一般的な保全情報です。個別設備の許容温度・停止基準・保全手順は、メーカー資料と社内安全基準を確認してください。